

Qu’est-ce qui provoque une pulvérisation irrégulière et des défauts de surpulvérisation ? La machine à colle thermofusible offre des solutions de collage complètes.
2026-09-02 10:41Dans le domaine des adhésifs industriels, quelques millimètres peuvent faire toute la différence.
Un jet de pulvérisation légèrement trop large risque de contaminer les bords d'un produit. Un débit de colle irrégulier peut entraîner une adhérence insuffisante à certains endroits et un excès de colle à d'autres. Lorsque ces problèmes se répètent des centaines, voire des milliers de fois par poste, il ne s'agit plus seulement d'un défaut d'aspect, mais d'un coût de production non négligeable.
Pour les fabricants travaillant avec des matelas, des intérieurs automobiles, des emballages, des articles en cuir, des chaussures, des matériaux composites, des bandes de chant, des profilés d'emballage, des sacs de messagerie, des sacs à poignées, la reliure et des produits de filtration d'air,pulvérisation irrégulière et surpulvérisationDeux défis courants méritent une attention particulière lors du choix du matériel.
Le problème est souvent perçu à tort comme un problème de qualité de l'adhésif.
En réalité, les défauts de pulvérisation peuvent provenir de plusieurs facteurs interagissant :
Viscosité de l'adhésif + température + pression + conception de la buse + distance de pulvérisation + mouvement du pistolet + caractéristiques du substrat + contrôle de la machine.
C’est pourquoi choisir un système de pulvérisation d’adhésif thermofusible adapté est plus compliqué que de simplement sélectionner une machine avec une plus grande capacité de fusion.
Saipu Electromechanical Device Co., LtdSaipu est spécialisée dans la recherche et le développement, la fabrication, la vente et le service après-vente d'équipements de pulvérisation d'adhésifs thermofusibles. Avec des applications dans de nombreux secteurs industriels, Saipu propose des solutions de pulvérisation d'adhésifs intégrées, conçues autour du processus de collage lui-même plutôt que des spécifications d'une machine unique.
Alors, quelles sont les causes d'une pulvérisation irrégulière et d'une pulvérisation excessive, et comment les fabricants peuvent-ils choisir le bon équipement pour résoudre ces problèmes ?
1. Problème de l'utilisateur : Pourquoi la pulvérisation de colle thermofusible devient-elle irrégulière ?
Imaginez une chaîne de production fonctionnant à une vitesse stable.
Au début du quart de travail, le jet de pulvérisation semble acceptable.
Au bout de plusieurs heures, cependant, les opérateurs remarquent :
Un côté reçoit plus d'adhésif que l'autre.
La largeur du jet devient irrégulière.
L'adhésif atteint des zones situées en dehors de la zone de collage.
De la colle s'accumule autour de la buse.
Certains produits nécessitent des retouches manuelles.
La consommation d'adhésif augmente progressivement.
Les opérateurs ajustent fréquemment la pression ou la température.
C’est là que les responsables de production doivent regarder au-delà du pistolet de pulvérisation lui-même.
1.1 Température d'adhérence instable
L'adhésif thermofusible doit être mis en œuvre dans une plage de températures appropriée, spécifiée par le fournisseur d'adhésif.
Si la température est trop basse, la viscosité risque d'augmenter et l'adhésif risque de ne pas s'atomiser ou de se répartir correctement.
Si la température est trop élevée ou si l'adhésif reste chauffé trop longtemps, le matériau peut subir une exposition thermique inutile.
Par conséquent, la stabilité de la température n'est pas simplement une question de « chauffage ».
Cela influe directement sur la cohérence du processus de candidature.
1.2 Pression de pulvérisation incorrecte
La pression de pulvérisation influe sur la façon dont l'adhésif sort de la buse.
Si la pression est trop faible, le jet de pulvérisation risque d'être incomplet ou irrégulier.
Si la pression est trop élevée, l'adhésif peut déborder de la zone de collage prévue, augmentant ainsi les projections excessives.
Un système adhésif professionnel doit donc offrir des conditions de pression contrôlables et reproductibles plutôt que d'obliger les opérateurs à effectuer de fréquents réglages manuels.
1.3 Le choix de la buse est important
Il n'existe pas de buse universelle pour toutes les applications.
Un fabricant de matelas peut exiger un schéma de pulvérisation différent de celui d'un fabricant qui colle des tissus d'intérieur automobile.
Les applications d'emballage peuvent nécessiter des lignes étroites, tandis que le laminage composite peut nécessiter une couverture plus large.
La buse doit donc être choisie en fonction de :
Type d'adhésif
Viscosité
Largeur de revêtement requise
Distance de pulvérisation
Substrat
vitesse de production
Poids d'adhésif requis
Un décalage entre la buse et l'application peut créer une pulvérisation excessive même lorsque la machine elle-même fonctionne correctement.
2. Sélection du produit : Quels critères une usine doit-elle prendre en compte pour choisir une machine à colle thermofusible ?
Lors de l'achat d'un système de collage à chaud par les usines, l'erreur la plus fréquente consiste à comparer les machines uniquement en fonction de leur capacité de fusion.
Par exemple:
« La machine A a un réservoir plus grand que la machine B, donc la machine A doit être meilleure. »
Pas nécessairement.
Une évaluation axée sur la production devrait examiner l'ensemble du processus d'adhésion :
Fusion → Chauffage → Pompage → Pression → Tuyau chauffant → Pistolet de pulvérisation → Buse → Substrat
Chaque composant peut influencer le profil de pulvérisation final.
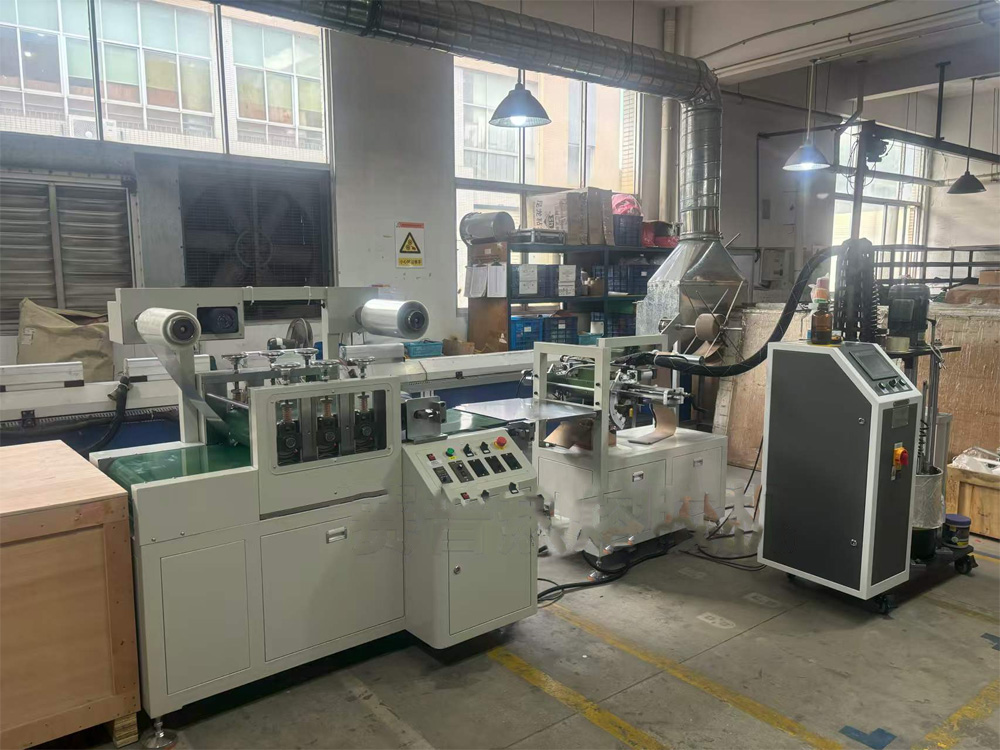
Un appropriéMachine à colle thermofusibleIl convient donc d'assurer un chauffage stable de l'adhésif, une distribution constante et des paramètres d'application contrôlables.
Plus important encore, il doit être adapté au processus de production du client.
3. Comment un système complet d'adhésif thermofusible contrôle-t-il la qualité de la pulvérisation ?
Un système bien conçu devrait permettre aux ingénieurs de production d'établir des conditions de processus reproductibles.
Les variables clés comprennent généralement :
| Paramètre | Impact sur la production | Ce que les acheteurs doivent évaluer |
|---|---|---|
| température d'adhérence | Influence la viscosité et l'écoulement | Contrôle de température stable |
| débit de la pompe | Détermine l'approvisionnement en adhésif | Stabilité de la sortie |
| Pression | Influence le jet de pulvérisation | Pression réglable |
| Ajutage | Détermine la largeur/le motif de pulvérisation | sélection spécifique à l'application |
| Distance de pulvérisation | Changements de couverture | Positionnement répétable des armes |
| Vitesse de la ligne | Influence la distribution de l'adhésif | Adapter la machine à la vitesse de production |
| viscosité de l'adhésif | Affecte l'atomisation/le flux | Adapter l'équipement à l'adhésif |
| Tuyau chauffant | Prévient les changements de viscosité lors de l'administration | Surveillance indépendante de la température |
| Condition de filtre | Influence la stabilité de l'écoulement | Inspection et entretien faciles |
| Contrôle des armes à feu | Détermine le comportement d'ouverture/fermeture | Réponse rapide et reproductible |
Les valeurs de fonctionnement exactes doivent toujours être confirmées par des données techniques sur l'adhésif et des essais de production.
Ceci est particulièrement important car il n'existe pas de « température optimale », de « pression optimale » ou de « distance de pulvérisation optimale » universelles pour chaque adhésif thermofusible.
4. Scénarios d'application : Une plateforme d'équipement, plusieurs procédés de collage
L'une des raisons pour lesquelles les acheteurs industriels s'intéressent de plus en plus aux systèmes de fusion à chaud intégrés est la diversité de la production moderne.
Un même fabricant peut produire plusieurs catégories de produits, chacune nécessitant un schéma d'application d'adhésif différent.
Fabrication de matelas
La fabrication de matelas peut impliquer le collage de mousse, de tissu et d'autres matériaux.
Un système de pulvérisation peut devoir couvrir des surfaces relativement importantes tout en maintenant une répartition uniforme de l'adhésif.
Si le jet de pulvérisation est trop large, l'adhésif peut atteindre des zones qui ne nécessitent pas de collage.
Si le motif est trop étroit, la couverture de collage risque d'être insuffisante.
L'équipement doit donc permettre d'adapter la largeur de pulvérisation et le processus d'application à la structure du matelas et à la vitesse de production.
Intérieur automobile
Les composants intérieurs automobiles font souvent appel à des tissus, de la mousse, des substrats composites et des matériaux décoratifs.
Les applications peuvent inclure :
Têtes d'affiche
panneaux de porte
matériaux de garniture
Composants acoustiques
tissus d'intérieur
Pour ces applications, la consistance de la pulvérisation est importante car un excès d'adhésif peut affecter l'aspect, le poids et la manipulation du matériau.
Un système de thermofusion correctement configuré peut aider les fabricants à établir un processus d'application plus reproductible.
Conditionnement
La production d'emballages met souvent l'accent sur la rapidité.
Les cartons, sacs, poignées et matériaux d'emballage laminés peuvent nécessiter une application d'adhésif rapide.
Un jet stable contribue à réduire :
Contamination par l'adhésif
Retravail manuel
Consommation excessive d'adhésif
Nettoyage inutile
Pour les lignes de conditionnement à grande vitesse, la réactivité des équipements et leur synchronisation avec la ligne de production deviennent particulièrement importantes.
Articles en cuir et chaussures
La fabrication du cuir et des chaussures peut impliquer des surfaces irrégulières, des zones de collage étroites et différentes combinaisons de matériaux.
Le système de pulvérisation peut donc nécessiter un contrôle d'application plus précis.
Un jet plus large n'est pas forcément meilleur.
Dans de nombreux cas, l'objectif est :
Appliquez la bonne quantité d'adhésif au bon endroit.
Ce principe est au cœur d'une application efficace des adhésifs thermofusibles.
Fabrication de filtres à air
Les produits filtrants peuvent comporter de grandes surfaces de liaison ainsi que des zones d'étanchéité étroites.
Le système adhésif doit assurer une application stable sans pulvérisation excessive susceptible d'interférer avec le support de filtration.
Voici un autre exemple qui illustre pourquoi le choix de la buse en fonction de l'application et l'ajustement du processus sont essentiels.
5. Qu'est-ce qui provoque une surpulvérisation ?
La surpulvérisation est souvent le résultat visible d'un déséquilibre entre plusieurs variables du processus.
Les causes courantes comprennent :
Pression excessive
Une pression excessive peut repousser l'adhésif au-delà de la zone cible.
Buse incorrecte
Une buse dont l'angle de pulvérisation ou les caractéristiques de débit sont inadaptés peut engendrer une couverture excessive.
Distance de pulvérisation excessive
Une plus grande distance entre le pistolet et le support peut permettre à l'adhésif de se répandre en dehors de la zone prévue.
Production excessive d'adhésif
Si le taux d'application est supérieur à ce que requiert le substrat, un excès d'adhésif s'accumule.
Synchronisation incorrecte
Lorsque le pistolet de pulvérisation et la chaîne de production ne sont pas correctement synchronisés, l'adhésif peut être appliqué avant ou après la zone de collage prévue.
Température d'adhérence instable
Les variations de viscosité peuvent modifier le jet de pulvérisation.
C’est pourquoi une simple réduction de la pression n’est pas toujours la solution adéquate.
Un ingénieur de procédés doit identifier la cause réelle avant de modifier les paramètres.
6. Comment les fabricants peuvent-ils réduire les déchets d'adhésif ?
Réduire la consommation d'adhésif ne signifie pas nécessairement réduire au maximum l'épaisseur de la couche d'adhésif.
L'objectif est d'atteindre les performances de liaison requises avec unapplication d'adhésif contrôlée et répétable.
Une séquence d'optimisation utile est :
Étape 1 — Vérifier les spécifications de l'adhésif
Vérifiez la viscosité, la température recommandée et la méthode d'application.
Étape 2 — Stabiliser la température
Veillez à ce que le four de fusion et le tuyau chauffant maintiennent des conditions de traitement appropriées.
Étape 3 — Régler la pression appropriée
Ajustez la pression en fonction de l'adhésif et de la buse.
Étape 4 — Optimisation du choix de la buse
Choisissez le jet de pulvérisation en fonction de la zone de collage réelle.
Étape 5 — Contrôler la distance de pulvérisation
Maintenir une distance constante lors de l'application manuelle ou automatisée.
Étape 6 — Synchroniser la vitesse de production
Adapter le débit d'adhésif à la vitesse de la ligne.
Étape 7 — Mesurer la consommation d'adhésif
Enregistrer la consommation d'adhésif par produit ou par lot de production.
Cette dernière étape est particulièrement importante.
Sans mesure, une usine peut supposer que le nouveau procédé permet d'économiser de l'adhésif sans savoir si c'est réellement le cas.
7. Les données techniques doivent être utilisées pour les décisions relatives aux processus.
Pour les achats industriels, les spécifications des équipements doivent être liées à des indicateurs de production mesurables.
Une évaluation pratique d'une usine peut comprendre :
| Indicateurs clés de performance (KPI) | Méthode de mesure |
|---|---|
| Consommation d'adhésif | kg/produit ou kg/1 000 produits |
| largeur de pulvérisation | mm |
| Température d'application | °C |
| Pression adhésive | bar |
| Vitesse de la ligne | m/min ou pièces/min |
| Taux de défauts | % |
| Taux de retouche | % |
| Fréquence de nettoyage des buses | horaires/postes |
| Temps d'arrêt non planifié | min/shift |
| Déchets adhésifs | kg/semaine ou kg/mois |
Ces indicateurs permettent aux fabricants de comparer objectivement les anciens et les nouveaux procédés.
Par exemple, si une usine consomme actuellement 12 kg d'adhésif pour 1 000 produits, l'équipe des achats peut établir cela comme référence.
Après optimisation des équipements, l'usine peut mesurer la nouvelle consommation dans des conditions de production comparables.
C'est bien plus significatif que d'annoncer un pourcentage générique d'économies sur les adhésifs.
8. Décision d'achat : Quelles questions les acheteurs doivent-ils poser aux fournisseurs ?
Avant de commander un système de projection à chaud, les équipes d'approvisionnement doivent fournir au fournisseur autant d'informations que possible sur l'application.
À propos de l'adhésif
Marque d'adhésif
Modèle adhésif
Viscosité
température de traitement recommandée
Format d'emballage
Méthode d'application
À propos du produit
Dimensions du produit
Type de substrat
Zone de liaison
Motif adhésif requis
Poids d'adhésif requis
À propos de la production
vitesse de production
heures de travail quotidiennes
Nombre de quarts de travail
Consommation actuelle d'adhésif
Taux de défauts actuel
À propos de l'automatisation
Pulvérisation manuelle ou automatique
Nombre d'armes à feu
Intégration PLC
Synchronisation de la chaîne de production
exigences d'intégration du robot
Ces informations permettent au fournisseur d'équipement de recommander une configuration en fonction des exigences réelles du processus.
9. Pourquoi choisir Saipu pour des solutions adhésives thermofusibles tout-en-un ?
Saipu Electromechanical Device Co., LtdElle se spécialise dans les machines de pulvérisation d'adhésifs thermofusibles et propose des solutions d'équipement pour une large gamme d'applications industrielles.
Son champ d'application comprend :
Collage de matelas
collage intérieur automobile
Conditionnement
Articles en cuir
Chaussure
Matériaux composites
chants
Profilé enveloppant
Sacs de messagerie
Sacs à poignée
Reliure
Filtration de l'air
Cette expérience d'application intersectorielle est importante car chaque application a une définition différente de ce qu'est une « bonne pulvérisation ».
Pour une usine de matelas, une couverture de grande surface peut être importante.
Pour un fournisseur d'intérieurs automobiles, la distribution contrôlée et l'apparence peuvent faire l'objet d'une attention particulière.
Pour l'emballage, la vitesse de production et la répétabilité peuvent être des facteurs prépondérants.
Pour les articles en cuir, la précision de l'application peut être plus importante.
Par conséquent, l'approche de Saipu consiste à évalueradhésif + matériau + mode d'application + vitesse de production + configuration de l'équipementen tant que système complet.
10. De la sélection des équipements à la mise en service en usine
Un fournisseur fiable ne devrait pas disparaître après avoir livré la machine.
Un projet pratique de collage à chaud peut comporter plusieurs étapes.
① Évaluation de la candidature
Comprendre le produit du client, l'adhésif et l'objectif de production.
② Configuration de l'équipement
Sélectionnez la capacité de fusion, la pompe, le tuyau, le pistolet pulvérisateur et la buse appropriés.
③ Correspondance des processus
Réglez la température, la pression, le jet de pulvérisation et la distance d'application.
④ Tests de machines
Vérifier l'adhérence et la performance de pulvérisation avant la production.
⑤ Mise en service de la production
Ajustez l'équipement avec précision en fonction de la vitesse de ligne et du substrat réels du client.
⑥ Assistance après-vente
Fournir une assistance technique pour l'exploitation, la maintenance et le dépannage.
Ce processus transforme l'achat d'une machine en une véritable solution de production.
11. FAQ
Pourquoi le jet de mon pistolet à colle thermofusible devient-il irrégulier ?
Les causes possibles incluent une température d'adhésif instable, une pression incorrecte, un choix de buse inadapté, une distance de pulvérisation irrégulière, des variations de viscosité de l'adhésif ou une mauvaise synchronisation avec la ligne de production.
Comment puis-je réduire les projections excessives de colle thermofusible ?
Commencez par vérifier la température de l'adhésif, la pression, le choix de la buse, la distance de pulvérisation et le débit d'adhésif. La solution appropriée dépend de l'adhésif et de son application.
Une machine à colle thermofusible de plus grande taille améliore-t-elle automatiquement la qualité de la pulvérisation ?
Non. La capacité de fusion n'est qu'un facteur parmi d'autres. La stabilité de la pompe, le contrôle de la température, la régulation de la pression, les tuyaux chauffants et la configuration du pistolet/de la buse peuvent être tout aussi importants.
Un seul système de fusion à chaud peut-il servir à différentes industries ?
C’est possible, à condition que la configuration de la machine soit adaptée à l’adhésif et aux exigences de l’application. Différentes applications peuvent nécessiter différents pistolets, buses et paramètres de processus.
Comment choisir une buse de pulvérisation ?
Le choix de la buse dépend de la viscosité de l'adhésif, de la largeur de pulvérisation, du support, de la vitesse de la ligne et du motif d'application souhaité. Un essai de production est recommandé avant de finaliser la configuration.
Saipu peut-il fournir des solutions de pulvérisation à chaud personnalisées ?
Oui. Les clients peuvent fournir des informations sur l'adhésif, les détails du produit, les exigences d'application et les paramètres de la ligne de production afin que la configuration de l'équipement puisse être évaluée en conséquence.
12. Conclusion : Une meilleure pulvérisation commence par une meilleure maîtrise des procédés
Les pulvérisations irrégulières et les surpulvérisations sont rarement causées par un seul facteur isolé.
Elles résultent généralement de l'interaction de plusieurs variables :
Température + viscosité + pression + buse + distance de pulvérisation + débit + vitesse de ligne + substrat.
C’est pourquoi les fabricants doivent éviter de choisir un équipement en se basant uniquement sur la capacité du réservoir ou sur le prix de la machine.
Un système de pulvérisation d'adhésif thermofusible correctement configuré doit assurer une application stable de l'adhésif tout en offrant aux équipes de production un contrôle suffisant pour optimiser le processus d'application.
Pour les fabricants travaillant avec des matelas, des intérieurs automobiles, des emballages, des articles en cuir, des chaussures, des matériaux composites, des bandes de chant, des emballages, des sacs de messagerie, des sacs à poignées, la reliure et la filtration de l'air, un équipement adapté peut devenir un élément important pour améliorer la régularité du collage et contrôler la consommation d'adhésif.
Saipu Electromechanical Device Co., Ltdfournit des équipements de pulvérisation d'adhésifs thermofusibles et des solutions orientées application conçues pour répondre aux différentes exigences de collage industriel.
Si votre usine rencontre des problèmes de pulvérisation irrégulière, de consommation excessive d'adhésif, de nettoyage fréquent des buses ou de défauts de surpulvérisation, ne commencez pas par simplement augmenter ou réduire la pression.
Commencez par le processus complet.
Indiquez-nous le type d'adhésif, le substrat, le produit, la largeur de pulvérisation, la vitesse de la ligne et le problème de production actuel. Saipu peut vous aider à évaluer la configuration de pulvérisation d'adhésif thermofusible la plus adaptée et à mettre en place un processus de collage plus stable.
Vous avez besoin d'une solution adhésive thermofusible pour votre ligne de production ?
Contactez Saipu Electromechanical Device Co., Ltd. pour discuter de vos besoins d'application et de la configuration de votre équipement.
Site web: https://www.saipu-adhesivemachine.com/
De l'approvisionnement en adhésif à la pulvérisation finale, l'objectif est simple : plus d'adhésif là où il est nécessaire, moins de gaspillage là où il n'est pas nécessaire.